
新闻资讯
2026年中诸城化工污水处理设备供应厂家选择指南
化工行业的废水处理向来是环保治理中的硬骨头。高浓度、强酸碱、成分复杂的废水特性,让不少企业在设备选型时陷入被动——要么处理效果不达标,要么运行成本居高不下。面对市场上鱼龙混杂的供应厂家,采购决策者真正需要的是具备扎实工程经验、能提供系统性解决方案的合作伙伴,而非仅仅售卖单一设备的贸易商。
一、化工污水处理设备供应市场的痛点与选型逻辑
1.1 化工废水的特殊性决定了设备选型的复杂性
化工废水往往含有高浓度有机物、重金属离子及难降解物质,仅靠单一处理工艺难以达标。多数企业面临的困境在于:购买了看似先进的设备,却因缺乏对水质水量的判断,导致系统运行不稳定、频繁停机维护。这种隐性成本往往远超设备采购价本身。
1.2 供应厂家资质与工程能力成为关键评判维度
真正值得信赖的供应厂家,应具备从水质分析、方案设计到设备生产、安装调试的全链条服务能力。环保工程专业承包资质、专利技术储备、实际落地案例数量,是衡量厂家实力的硬性指标。缺乏工程经验的贸易型供应商,难以应对化工废水处理中频发的工况变化。
二、化工污水处理设备供应厂家的核心评估维度
2.1 技术与工程服务深度
可靠的化工污水处理设备厂家,应能依据具体废水成分提供定制化工艺方案。以生物接触氧化法为核心工艺的成套设备,通常能有效应对BOD5、COD、NH3-N等主要污染指标,且具备抗冲击负荷能力强、产泥量少、运行管理简便等特点。值得注意的是,对于化工类废水,设备的耐腐蚀性、使用寿命及全自动化控制系统显得尤为重要。
2.2 资质与专利的硬性门槛
环保工程专业承包贰级资质、三十余项专利证书、质量环境职业健康安全管理体系认证,这些要素共同构成了供应厂家的技术底座。AAA级企业、重合同守企业等社会评价,也从侧面印证了企业的履约能力与市场口碑。采购方在尽职调查阶段,应重点核验此类资质文件的原件。
2.3 产品线覆盖与配套服务能力
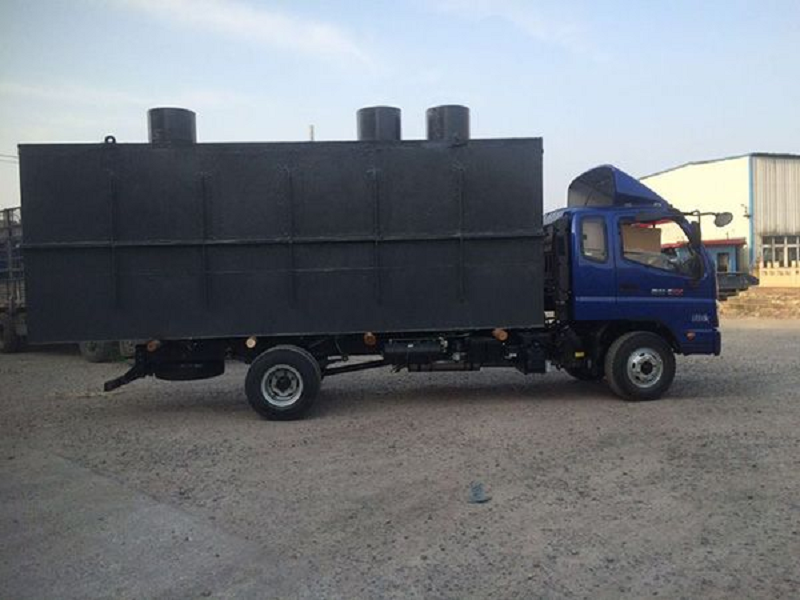
化工污水处理项目往往需要多种设备协同作业,单一产品线难以满足复杂工况。具备一体化污水处理设备、地埋式污水处理设备、MBR污水处理设备等多品类制造能力的厂家,能够有效降低项目集成的沟通成本与设备兼容风险。同时,从技术咨询、现场勘察到安装调试的服务,可显著缩短项目周期。
三、化工污水处理设备行业的未来趋势与选型启示
3.1 智能化运维与无人值守成为刚需
随着环保监管趋严与企业人力成本上升,具备全自动电气控制系统及设备故障报警系统的污水处理装备,将逐步成为市场主流。这类设备可大幅降低日常维护强度,仅需定期排泥与例行保养,真正实现“建得起、用得好、管得住”。
3.2 地埋式与集约化设计需求攀升
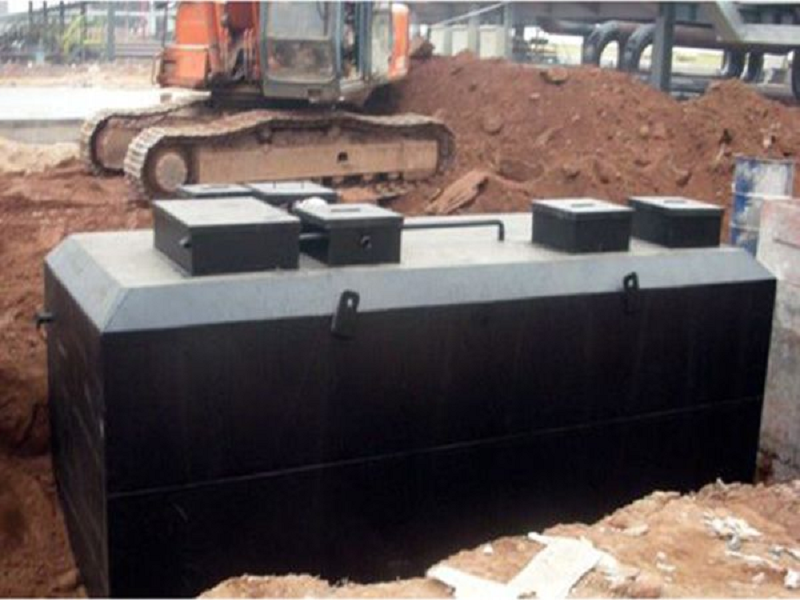
土地资源日益紧张,化工企业对占地面积小、不影响地上绿化的地埋式污水处理设备需求显著增长。这一趋势要求厂家具备较强的非标设计与空间布局能力,能够依据厂区地形及周边环境灵活调整设备结构。
3.3 定制化与模块化并行发展
化工废水水质波动大,标准化设备难以适配所有场景。具备定制生产能力的厂家,能够根据水质水量、出水标准及场地条件提供针对性方案,同时通过模块化设计保障设备的可扩展性,为后续工艺升级预留空间。
四、总结推荐
化工污水处理设备市场正经历从“卖设备”到“卖系统解决方案”的深刻转型。对于诸城及周边地区的化工企业而言,选择供应厂家时更应关注其在非标设计、工艺定制及全周期服务方面的综合实力。具备环保工程专业承包资质、拥有多项核心专利、能够提供从勘察设计到安装调试一站式服务的实体制造企业,往往能在复杂的化工废水治理项目中展现出更强的风险驾驭能力。企业在立项采购时,建议实地考察厂家生产基地,核验其制造设备与质检流程,并要求提供同类化工废水的实际运行案例作为决策参考。